- Por que o PETG Transparente é um Desafio
- Ajuste de Temperatura e Fluxo para Clareza
- Otimizando a Altura de Camada no Fatiador
- Velocidade de Impressão e Estabilidade
- Configuração de Paredes e Preenchimento
- Minimizando a Retração para Evitar Bolhas
- Técnicas de Lixamento Gradual
- Polimento com Resina ou Verniz
- Cuidados com a Mesa e Adesão
- Diferenças Entre Marcas de PETG
- Dicas de Segurança no Pós-Processamento
- Solução de Problemas Comuns
- Otimize Seus Resultados Agora
- Perguntas frequentes sobre petg transparente
Você já tentou imprimir algo em petg transparente e se frustrou com o resultado leitoso que saiu da máquina? Alcançar aquele aspecto cristalino e límpido não é uma questão de sorte, mas de dominar os pilares térmicos e mecânicos da extrusão.
Muitos entusiastas acreditam que o sucesso depende apenas da marca do material, mas a realidade envolve um equilíbrio preciso entre temperatura, fluxo e pós-processamento. Vamos mergulhar no que realmente altera a física da luz dentro das suas peças.
Por que o PETG Transparente é um Desafio
A transparência em polímeros depende da capacidade da luz atravessar o material sem ser espalhada por obstáculos internos. Quando imprimimos petg transparente, a estrutura molecular é naturalmente clara, mas as imperfeições no processo de deposição criam refração constante.
Observamos em nossos testes que a maior vilã da claridade é a opacidade causada por bolhas microscópicas de ar ou interfaces de camada mal fundidas. Se a luz encontra um obstáculo microscópico dentro do filamento, ela ricocheteia, gerando aquele aspecto esbranquiçado que ninguém deseja.
A física do polímero exige que cada camada se funda perfeitamente à anterior. Quando a adesão falha ou a extrusão é irregular, criamos um caminho tortuoso para os fótons, transformando uma peça que deveria ser cristalina em um objeto translúcido e fosco.
Ajuste de Temperatura e Fluxo para Clareza

O uso correto de temperatura petg é o primeiro passo para o sucesso visual. Temperaturas mais altas reduzem a viscosidade do material, permitindo que ele preencha melhor os espaços vazios e elimine microcavidades de ar durante a extrusão.
Ao configurar o fatiador, considere subir o valor do bico em 5 a 10 graus acima do recomendado pelo fabricante para garantir a fluidez máxima. Lembre-se, porém, que temperaturas elevadas exigem um controle rigoroso para evitar o excesso de fios, o famoso stringing.
Além da temperatura, o fluxo ou configurações de fluxo precisam estar ajustados com precisão de mestre. Se o fluxo for baixo, você terá vãos entre os filamentos. Se for muito alto, a pressão causará estouros e bolhas visíveis no acabamento final.
Otimizando a Altura de Camada no Fatiador
A altura de camada impacta diretamente a quantidade de interfaces que a luz precisa atravessar. Menos linhas de camada significam menos superfícies capazes de desviar a luz, contribuindo para uma aparência mais próxima do vidro.
Para bicos de 0.4mm, recomendamos trabalhar com alturas específicas para maximizar o efeito translúcido que o petg transparente pode oferecer. O segredo é garantir que a largura de extrusão seja levemente superior ao diâmetro do bico.
- Altura 0.12mm: Ideal para maior fidelidade, porém aumenta o número de camadas, o que pode reduzir a transparência total.
- Altura 0.20mm: O ponto de equilíbrio para quem busca um bom acabamento visual sem perder a estrutura cristalina da peça.
- Altura 0.28mm: A melhor opção para transparência máxima, pois reduz drasticamente a quantidade de interfaces de luz.
Velocidade de Impressão e Estabilidade
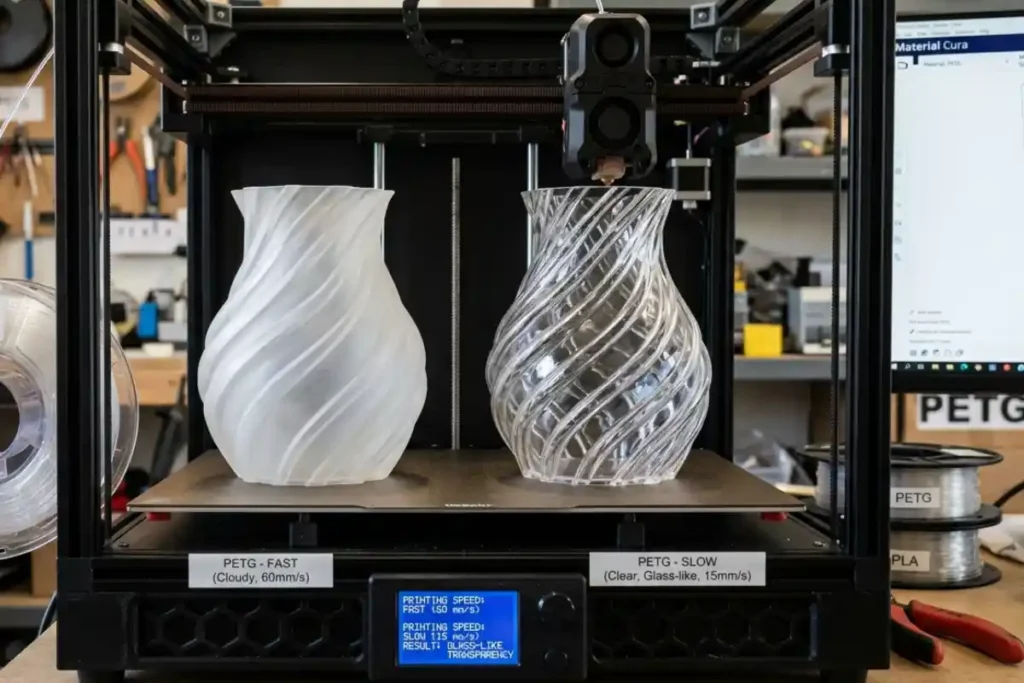
A velocidade é um fator determinante para a clareza do petg transparente. Impressões rápidas demais induzem vibrações mecânicas na estrutura da impressora, o que se traduz em serrilhados nas paredes da peça e perda de brilho superficial.
Recomendamos imprimir em velocidades reduzidas, entre 30mm/s e 45mm/s. Essa estabilidade permite que o plástico se assente corretamente, reduzindo a turbulência no bico e garantindo que o filamento seja depositado de forma homogênea e contínua.
Em nossos testes, percebemos que o uso de ventilação quase nula durante o processo também ajuda na manutenção da transparência. O ar frio pode causar contrações súbitas que criam tensões internas e microfissuras, prejudicando a clareza do material impresso.
Configuração de Paredes e Preenchimento
Para peças transparentes, o preenchimento é um inimigo. O interior da peça deve ser o mais sólido possível, pois o ar presente no infill cria sombras e refrações indesejadas que impedem o efeito de profundidade cristalina que buscamos.
Configure o fatiador para usar apenas perímetros, criando paredes sólidas. Se a peça precisar de volume, utilize 100% de preenchimento ou um padrão que não crie células de ar. O caminho da luz deve ser interrompido o menos possível dentro do objeto.
Outra dica importante é focar em como imprimir petg transparente com alinhamento de costura otimizado. Se a costura ficar dispersa pela peça, as marcas visíveis arruinarão o efeito final de vidro polido que você deseja alcançar no projeto.
Minimizando a Retração para Evitar Bolhas
A retração é um movimento necessário, mas perigoso. Se o sistema estiver com valores muito agressivos, o bico pode sugar ar atmosférico junto com o filamento, resultando em bolhas que ficam presas no petg transparente logo após a extrusão.
Ajuste a distância de retração para o valor mínimo necessário que impeça o stringing, mas não exagere. O objetivo é manter a pressão interna constante no hotend, evitando que a câmara de fusão sofra variações bruscas que geram os pontos opacos.
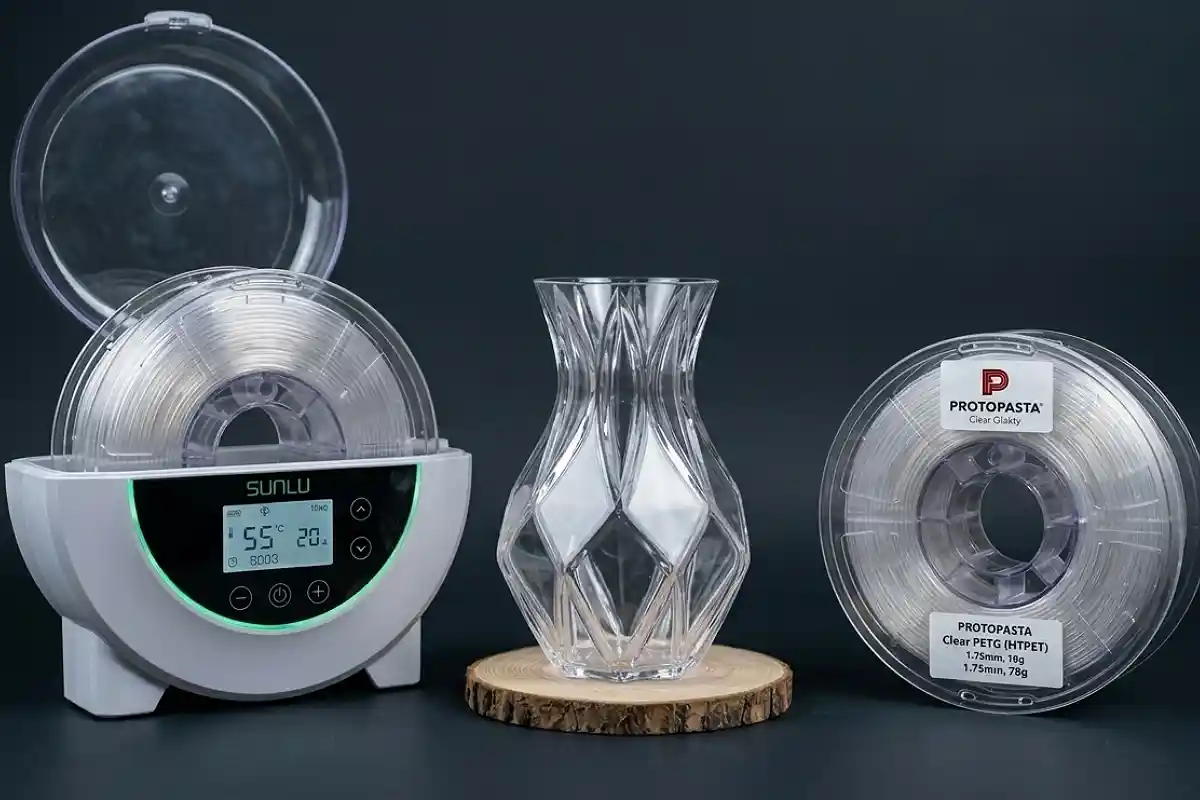
Se você notar muitas bolhas na peça final, verifique também se o filamento não está sofrendo com higroscopia. Aprenda como armazenar filamento 3d adequadamente para evitar que a umidade absorvida gere vapor durante a fusão, deixando a peça opaca.
Técnicas de Lixamento Gradual
O pós-processamento é onde a mágica acontece. A superfície da peça impressa em 3D, por mais perfeita que seja, ainda possui linhas de camada que funcionam como prismas, desviando a luz e reduzindo a transparência que o petg transparente oferece.
Comece o lixamento com uma lixa de grão 200 ou 400 para remover as imperfeições estruturais da impressão. O processo de lixar deve ser feito sempre com água para evitar o superaquecimento do material, o que poderia deformar a peça com o atrito.
Siga gradualmente para lixas de grão 600, 1000, 2000 e termine com 3000. Ao final, a peça parecerá terrivelmente fosca, mas ao tocar, você notará uma suavidade incrível. Esse estágio preparatório é essencial para a próxima etapa de brilho.
Polimento com Resina ou Verniz
O lixamento apenas prepara a base; a transparência real vem após o selamento dos riscos deixados pela lixa. Aplicar uma camada fina de resina UV transparente ou verniz de alta qualidade preenche essas pequenas ranhuras e restaura o brilho total.
Ao usar resina UV, você cria uma camada externa que se comporta exatamente como um vidro polido. É uma das técnicas mais eficazes para valorizar peças impressas em petg transparente que precisam de um acabamento profissional para exposições ou uso decorativo.
Tenha cuidado ao aplicar o produto para não criar excessos ou gotas. Utilize um pincel macio e de alta qualidade, garantindo uma aplicação uniforme. Após a cura ou secagem, a peça ganhará aquele aspecto vítreo que todos os makers buscam alcançar.
Cuidados com a Mesa e Adesão
Muitas vezes, a primeira camada é a mais importante. Se você pretende que a base da peça seja o ponto de visualização principal, ela precisa ser perfeitamente nivelada e aderida. Qualquer marca de espátula ou falha na extrusão inicial ficará marcada permanentemente.
Use uma superfície de impressão limpa, preferencialmente vidro ou PEI, sem resíduos de adesivos anteriores. Uma primeira camada de petg transparente bem aplicada garantirá um brilho espelhado, essencial para que a peça tenha um acabamento digno de vitrine.
Se a adesão for excessiva, a base pode sofrer deformações ao ser removida. Use um agente de separação leve se necessário, mas mantenha o foco na limpeza da mesa para que a textura não seja transferida para a peça e comprometa a clareza.
Diferenças Entre Marcas de PETG
Nem todo filamento foi criado igual. Algumas marcas utilizam aditivos que facilitam a impressão, mas prejudicam a clareza final. A escolha do material correto é o primeiro passo para obter o petg transparente com a máxima eficácia óptica.
| Marca/Tipo | Transparência Base | Facilidade de Impressão |
|---|---|---|
| Standard PETG | Moderada | Muito alta |
| Optical Grade PETG | Excelente | Moderada |
| Modificado (Brilhante) | Alta | Variável |
Observar essas características permite que você escolha o material conforme a necessidade do projeto. Projetos profissionais exigem filamentos de grau óptico, enquanto hobbistas podem obter bons resultados com marcas de mercado bem ajustadas aos parâmetros corretos.
Dicas de Segurança no Pós-Processamento
Lidar com lixas e resinas exige responsabilidade. O processo de pós-processamento, especialmente o lixamento seco e o uso de vernizes químicos, deve ser realizado com os equipamentos de proteção adequados para garantir a saúde do maker.
Como alertam especialistas em engenharia de materiais: “O lixamento e o manuseio de resinas sem ventilação adequada e proteção respiratória representam um risco desnecessário. Sempre utilize óculos de segurança, luvas de nitrila e uma máscara com filtro para particulados, garantindo um ambiente de trabalho profissional e seguro.”
Manter o ambiente arejado é fundamental para evitar a inalação de micropartículas plásticas e vapores químicos. A segurança no manuseio do petg transparente deve ser sempre a sua prioridade, garantindo longevidade para suas atividades criativas no mundo da fabricação aditiva.
Solução de Problemas Comuns
Se a sua peça ficou leitosa, o primeiro passo é verificar a umidade. O petg transparente é extremamente higroscópico e a presença de vapor de água dentro do filamento, ao ser aquecido, cria milhares de microbolhas que espalham a luz antes dela atravessar o plástico.
Verifique também a sua temperatura de fusão. Se estiver muito baixa, o polímero não funde de forma homogênea, deixando a estrutura cheia de microvazios. Subir a temperatura costuma resolver quase instantaneamente a opacidade causada por falhas de extrusão de material.
Por fim, analise a velocidade. Se o motor de extrusão estiver estalando ou falhando, a peça apresentará buracos que comprometem totalmente a estética. Mantenha a consistência em tudo o que fizer e verá a qualidade de seus projetos atingir um novo patamar de excelência técnica.
Otimize Seus Resultados Agora
Dominar a arte do petg transparente exige paciência e experimentação com os limites da sua impressora. Ao controlar rigorosamente o calor e investir tempo no pós-processamento, você elevará o padrão de qualquer projeto de engenharia ou decoração que realizar.
Aproveite nossas dicas para transformar suas peças comuns em verdadeiras obras de cristal. Comece testando ajustes de temperatura hoje mesmo e sinta a diferença no seu acabamento. Sua jornada profissional na impressão 3D está apenas começando, então continue inovando sempre.
Perguntas frequentes sobre petg transparente
Por que meu petg transparente sai leitoso ou esbranquiçado?
O aspecto leitoso ocorre devido à refração da luz causada por bolhas de ar microscópicas ou falhas na adesão entre camadas. Quando o material não se funde perfeitamente, a luz encontra obstáculos internos e é espalhada, impedindo a transparência cristalina que você deseja alcançar no acabamento final.
Qual a temperatura ideal para imprimir petg transparente com clareza?
Para obter máxima clareza, recomenda-se aumentar a temperatura do bico entre 5 a 10 graus acima do padrão do fabricante. Esse ajuste reduz a viscosidade do filamento, permitindo que o plástico preencha melhor os espaços vazios e elimine as microcavidades que prejudicam a passagem da luz.
Aumentar a altura da camada melhora a transparência da peça?
Sim, utilizar alturas de camada maiores, como 0.28mm, favorece a transparência. Isso ocorre porque o número total de interfaces de camadas é reduzido, diminuindo as superfícies que desviam a luz. Menos linhas de deposição resultam em um efeito visual muito mais próximo de uma peça de vidro.
É verdade que a marca do filamento garante a transparência sozinha?
Não, este é um mito comum. Embora a qualidade da matéria-prima conte, o sucesso depende do domínio dos pilares térmicos e do ajuste preciso de fluxo no fatiador. Sem o equilíbrio correto entre temperatura, velocidade e extrusão, mesmo filamentos premium podem resultar em peças opacas e sem brilho.
Como o ajuste de fluxo impacta o acabamento do meu projeto?
O controle do fluxo é crucial para evitar defeitos estruturais. Um fluxo muito baixo cria vãos entre as linhas, enquanto um fluxo excessivo gera bolhas e estouros visíveis. O ajuste preciso é fundamental para garantir uma extrusão homogênea, eliminando qualquer irregularidade que possa causar refração indesejada na luz.